Svenska
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Nyheter
Kan intern splineproduktion lösa maskin-OEM:s kostsamma huvudvärk med fältfel?
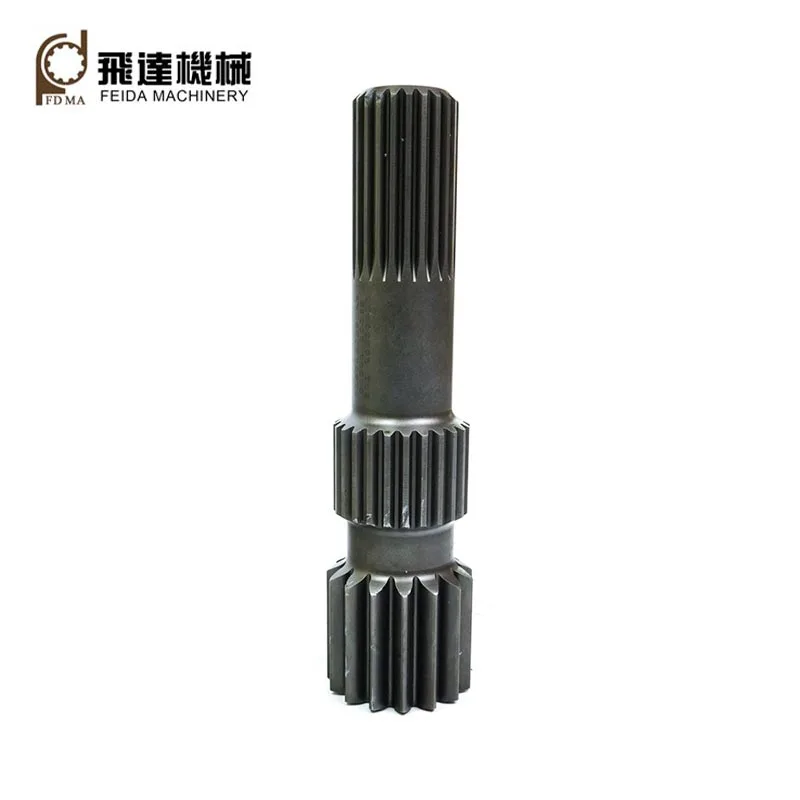
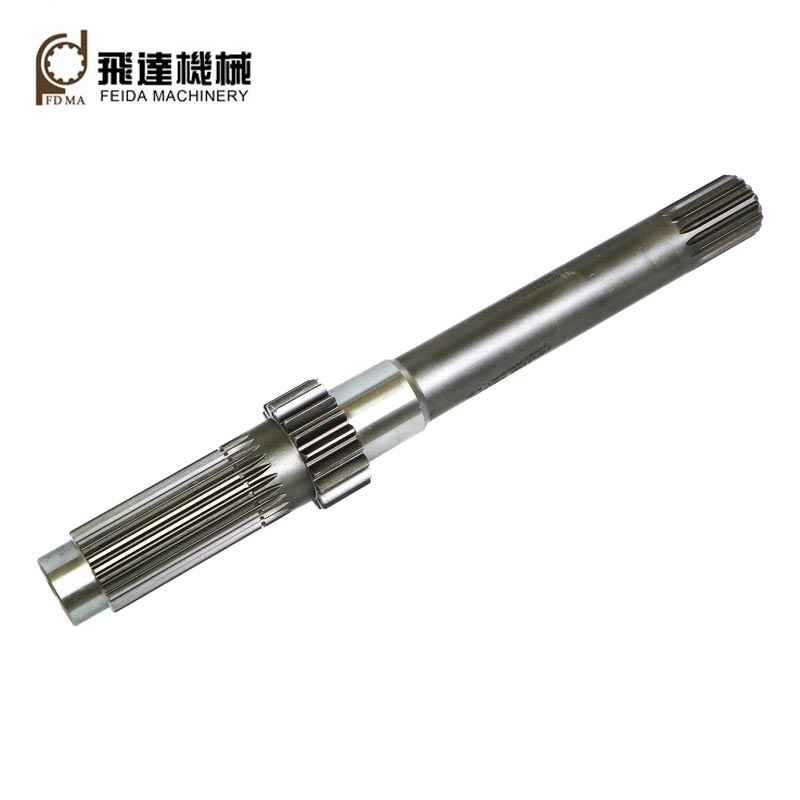
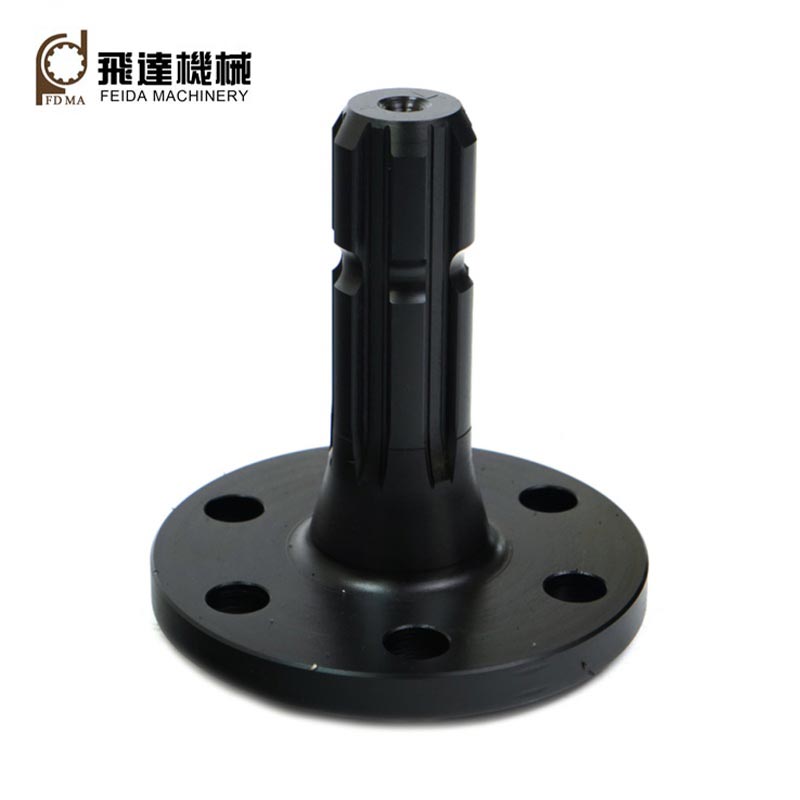
OEM-tillverkare av jordbruksutrustning och elverktyg på globala marknader stöter på dyra nedströmsproblem vid inköprektangulära splinesaxlarfrån leveranskedjor med flera underleverantörer. Utlagd termisk bearbetning ger inkonsekvent hårdhet som utlöser spline-tandbrott under kraftigt växelvis vridmoment. Spridda arbetsflöden för svarvning, grävning och slipning skapar instabila flanktoleranser som leder till fastsättningsstopp och omarbetning. Fragmenterad produktion förstör också spårbarheten på batchnivå, saktar ner eller stoppar granskningar av tredjepartsleverantörer. Feida håller smide, splineformning, kontrollerad värmebehandling och precisionsslipning allt under ett fabrikstak, håller ISO6-10 dimensionsnoggrannhet samtidigt som den levererar fullständig processspårbarhetsdokumentation, för att mildra för tidigt axelbrott, monteringsavbrott och revisionsförseningar för internationella maskinköpare.
1. Intern värmebehandling stabiliserar hårdheten och minskar utmattningsskador på splineroten
De flesta splineleverantörer från tredje part lägger ut släckningshärdningsarbete på entreprenad. Oreglerade ugnscykler skapar ojämn hårdhetsfördelning: tandytor saknar slitstyrka medan axelkärnor förlorar nödvändig seghet. För traktorer som arbetar på ojämn jordbruksmark skapar upprepade stötvridmoment lätt rotsprickor och plötsligt axelbrott, vilket resulterar i dyra fältåterkallelser. Feida driver oberoende härdnings- och induktionshärdningsugnar, som låser materialspecifika värme- och kylkurvor. Varje produktionssats bevarar fullständiga ugnsloggdata, vilket ger en balanserad prestanda mellan ythårdhet och substratseghet för att minska sannolikheten för splinebrott för tunga maskiner.
2. Synkroniserad avslipning bibehåller spline-flankkonsistens för smidig montering
När splinegrovkapning och finslipning slutförs på separata verkstäder, glider tandparallellism och tandbreddstoleranser utanför intervallet. Under massproduktionsmontering möter arbetare påtvingad presspassning eller överdrivet spelrum, vilket drar ner verkstadens genomströmning och ökar omarbetningskostnaderna. All rektangulär splineformning och efterhärdning körs på enhetlig intern CNC-utrustning, strikt överensstämmelse med ISO4156 industriella splinesstandarder. Tand-flanks planhetsfel håller sig inom mikronnivågränserna, vilket möjliggör smidig passning med passande hylsor utan sekundär manuell korrigering för monteringsanläggningar för elverktyg och jordbruksmaskiner.
3. Dokumentation för spårbarhet från ända till ända påskyndar granskningar av utländska leverantörer
Decentraliserad multifabriksbearbetning kan inte slå samman testcertifikat för råmaterial, värmebehandlingsregister och CMM-inspektionsrapporter till enhetliga batchfiler. Många europeiska och nordamerikanska maskinvarumärken kommer att frysa framsteg för leverantörsgranskningar utan fullständiga spårbarhetspaket. Feida lagrar inspektionsprotokoll som täcker ingående råvarukontroller hela vägen till färdig axelkoordinatmätning. Engelskspråkiga fullständiga revisionsdokument kan släppas tillsammans med varje leverans, vilket tar bort extra testcykler från tredje part under globala leverantörskvalificeringsprocedurer.
4. Riktat val av legeringsmaterial matchar olika scenarier för vridmomentbelastning
Generiska enkla stålämnen klarar inte differentierade arbetsförhållanden. Vanliga splines i kolstål slits snabbt under stötar och smuts på gården; alltför spröda höglegerade arbetsstycken tenderar att spricka under frekvent start-stopp-belastning. Materialvalet följer verkliga krav på utrustningens vridmoment: vanligt kolstål för lätta elverktygstillämpningar, 40Cr-legerat stål för medelstora lantbruksmaskiner och icke-järnhaltiga alternativ för lågbrusiga transmissionsenheter. Rimlig materialgradering förlänger livslängden under varierande belastning och miljöförhållanden.
5. Rika verktyg i lager minskar ledtiden för utveckling av skräddarsydd spline-axelprototyp
Många tillverkare av splinekomponenter har endast partialmodulskärare. Anpassade rektangulära splines som inte är standard kräver tillverkning av nya verktyg, vilket drar ut på FoU-verifieringscyklerna för nya maskinmodeller. Feida har ett fullständigt bibliotek av hobbing-verktyg som täcker M0.5-M5 modulomfång. Justeringar av tandkvantitet, axellängd och ytterdiameter kan göras utan stora extra verktygskostnader. Skräddarsydda provleveranser stannar inom 20 arbetsdagar, vilket hjälper utländska mekaniska FoU-team att påskynda iteration av nya produkter och scheman för marknadslansering.
6. Flerlagers VCI rostskyddsförpackning säkerställer precision under långdistanstransporter till sjöss
Enkel kartongförpackning ger dålig fuktbeständighet. Behållarkondensering under sjötransport på tropisk väg skapar små korrosionsgropar på exakta splineflanker, vilket förskjuter ingreppsavståndet efter ankomst. Beroende på skaftdimension och beställningsvolym använder fabriken matchade skyddskombinationer: VCI rostskyddspapper, dämpande bubbelplast och förseglade massiva träfodral. Den fuktisolerande förpackningslösningen skyddar splinetandsgeometrin och håller precisionen stabil genom långdistansleveranser till utländska köparlager.
Relaterade nyheter
- Vad gör metall raka vinkelväxlar pålitliga för industriell kraftöverföring?
- Hur förbättrar spiralformade växlar kraftöverföringen i krävande maskiner?
- Vad gör kedjehjulsväxeln nödvändig för pålitlig kraftöverföring?
- Hur förbättrar interna växlar precisionen och kraftöverföringen?
- Vilka kostsamma nedströmsfel beror på förbisedda luckor i tillverkningsprocessen i spline-axeln?
- Varför blir spiralformade kugghjul i plast ett pålitligt val för moderna mekaniska system?
Lämna ett meddelande till mig