Svenska
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Nyheter
Vilka kostsamma nedströmsfel beror på förbisedda luckor i tillverkningsprocessen i spline-axeln?
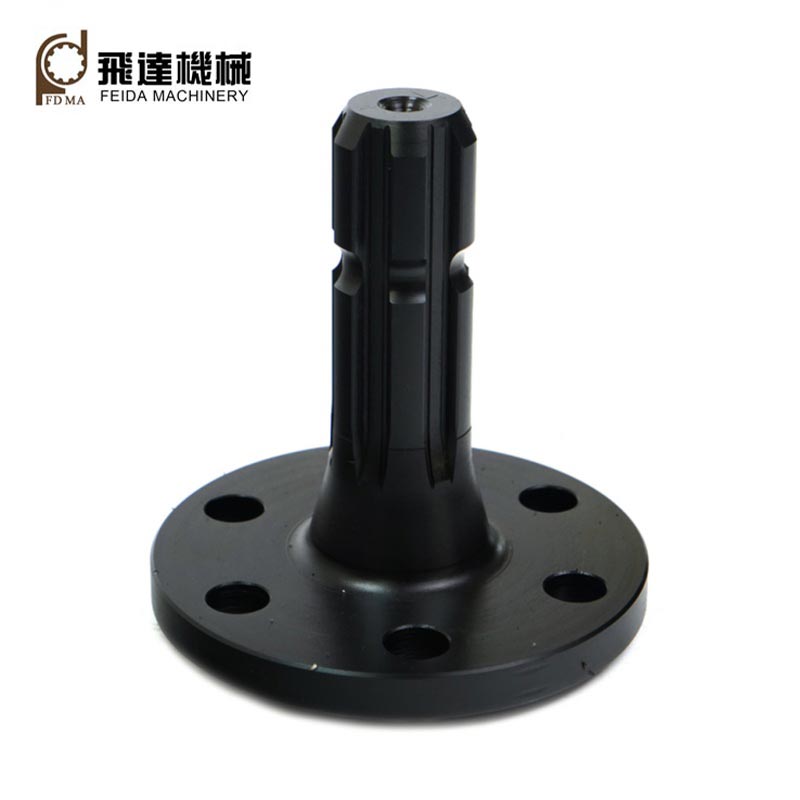
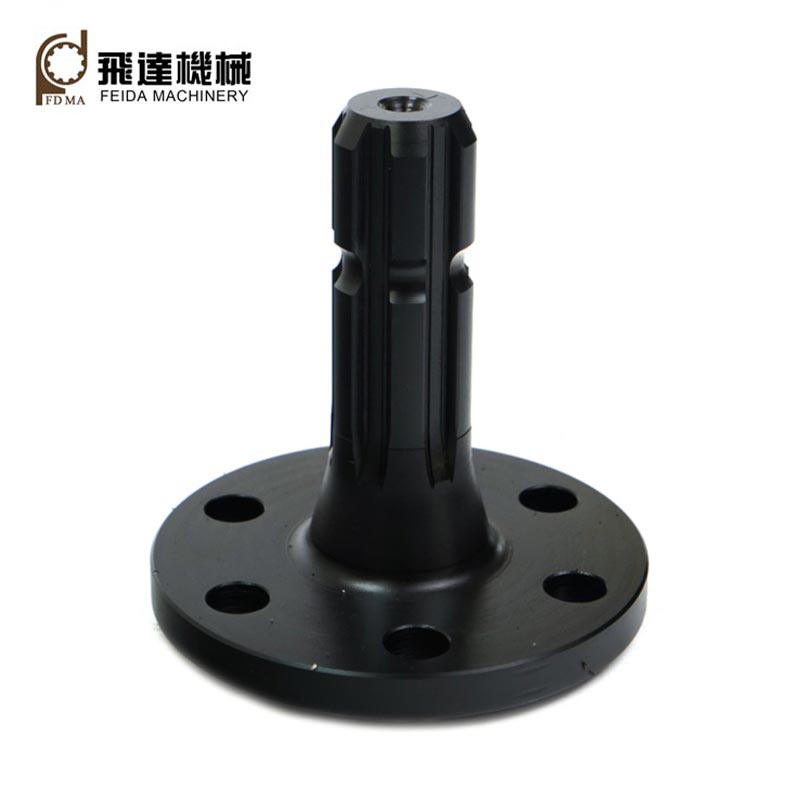
Feida-bearbetningRektangulärt splineskafttjänsten integrerar förproduktion av DFM-granskning, precisionsbearbetning efter värmebehandling och full-batch material-prestandadokumentation, mildrar utmattningsbrott, revisionsbarriärer och risker för omarbetning av prototyper för gränsöverskridande maskintillverkare.
1. Precisionsfinishing efter härdning kompenserar för värmeinducerad spline geometrisk distorsion
Många underleverantörsverkstäder utför all splinefräsning före härdning, utan sekundär finish efter härdning. Släckinducerad intern spänningsomfördelning utlöser axelböjning, tandstigningsavvikelse och flankparallellismfel som inte kan korrigeras genom preliminär bearbetning i mjukt tillstånd. Under alternerande stötmoment som är typiskt för jordbruks- och anläggningsmaskiner, bär endast partiella splinetänder den överförda belastningen, vilket genererar spänningskoncentration vid tandrötter och tidiga utmattningssprickor. Feida-Machining reserverar kontrollerad finbearbetningsmån, utför precisionssplineslipning efter härdning och härdning. Kritiska geometriska toleranser inklusive tandavstånd, flankparallellism och axelkoaxialitet håller sig inom DIN5461-specifikationens gränser, vilket säkerställer enhetlig belastningsdelning med flera tänder och förlänger komponenternas livslängd under cykliska stötbelastningsmiljöer.
2. End-to-end intern bearbetning behåller fullständiga material- och processspårbarhetsregister
När råmaterialskärning, splinebearbetning, värmebehandling och ytbehandling delas mellan flera externa underleverantörer kan tillverkare inte sammanställa enhetliga arkiv på batchnivå, inklusive MTC av stålkvalitet, härdningstemperaturloggar och slutliga dimensionsinspektionsrapporter. Internationella anbudsrevisioner av maskiner kräver full komponentspårbarhet; fragmenterade försörjningskedjor leder till förkvalificeringsavslag. Feida slutför hela tillverkningsarbetsflödet i sin egen anläggning. Varje parti lagrar råbar identifiering, värmebehandlingskurvor och CMM-inspektionsdata. Kompletta engelskspråkiga dokumentpaket är tillgängliga vid leverans, vilket hjälper OEM-kunder att tillfredsställa krav på leverantörsrevision utan dyra omtestning från tredje part.
3. Kontrollerad kvalitet på kuggflankens yta dämpar risken för slitage av slitage och korrosion
Grova, dåligt bearbetade splinetandflanker skapar mikroskillnader. Liten relativ glidning mellan axel och passande nav under kontinuerliga maskingenererade vibrationer producerar nötande oxidskräp (nötande korrosion). Dessa hårda partiklar cirkulerar inuti passformsavståndet och sliter kontinuerligt på kontaktytor, vilket förstorar glappet och ger överföringsljud och eventuellt anfall. Feida optimerar matningshastighetsparametrar för spline-slipning och uppnår konsekventa kuggytor med låg ojämnhet. Kontrollerad ytkvalitet minskar mikrokontaktpunkter som initierar nötningsskador, vilket stabiliserar långtidsöverföringsprestanda för mobila maskiner utomhus som utsätts för damm och vibrationer.
4. DFM-granskning i tidig fas identifierar risker med splinestrukturer innan formella verktygsinvesteringar
Många leverantörer av specialtillverkade delar följer strikt kundens ritningar utan bedömning av tillverkningsbarhet. Vissa ritningsdefinierade spline-rotfiléradier, tunnväggiga sektioner av skaft eller ovanliga kombinationer av tandbredd skapar svårlösta risker med släckningssprickor eller ouppnåeliga toleranskrav. Problem uppstår först efter att skärverktyg har beställts och prototypdelar har producerats, vilket tvingar fram ritningsrevisioner, extra verktygskostnader och glidning av projektschema. Feidas mekaniska ingenjörsteam utför DFM-utvärdering i RFQ-stadiet, granskar splinerot-avlastningsfiléer, sektionstjockleksfördelning och toleransförverkligbarhet. Potentiella tillverkningsinducerade fellägen flaggas före verktygstillverkning, vilket minskar kostsamma senfas omdesigncykler för OEM-utvecklingsprojekt för nya produkter.
5. Matchning av materialkvalitet balanserar mål för slaghållfasthet och ythårdhet
Felaktigt val av stålkvalitet skapar motstridiga prestandaresultat: låglegerat kolstål uppnår ythårdhet men saknar kärnseghet och spricker vid plötsliga stötbelastningar; överlegerat material medför överdriven risk för härdning och distorsion och ökar komponentkostnaderna i onödan. Feida väljer och verifierar arbetsstyckets stål enligt dokumenterade utrustningskrav för vridmoment och stötbelastning. Parametrar för härdning av härdning är inställda för att balansera slitstyrka på tandflanken och slagseghet i axelkärnan, vilket undviker både spröda tandrotsbrott och snabb flanknötning för olika maskiner i arbetstillstånd.
6. Projektspecifika dimensionsinspektionsprotokoll garanterar överensstämmelse mellan partier
Små partier av anpassade spline-axelbeställningar får ofta endast stickprovskontroll av dimensionsverifiering. Utan fasta checklistor för inspektionsobjekt som täcker tandtjocklek, ackumulerande stigningsfel och utkörning, uppstår märkbara prestandavariationer mellan produktionssatser. När de monteras till färdiga maskiner orsakar inkonsekventa spline-passningsegenskaper spridda felfrekvenser på fältet. Feida tillämpar projektanpassade inspektionschecklistor för varje anpassad spline-axelbeställning, och utför CMM-mätning på nyckelsplinegeometriindikatorer. Enhetliga acceptanskriterier upprätthålls parti för parti, vilket stabiliserar utbytbarheten för OEM-serieproduktionsmonteringslinjer.
Relaterade nyheter
- Hur förbättrar spiralformade växlar kraftöverföringen i krävande maskiner?
- Vad gör kedjehjulsväxeln nödvändig för pålitlig kraftöverföring?
- Hur förbättrar interna växlar precisionen och kraftöverföringen?
- Varför blir spiralformade kugghjul i plast ett pålitligt val för moderna mekaniska system?
- Kan intern splineproduktion lösa maskin-OEM:s kostsamma huvudvärk med fältfel?
- Kommer helprocess integrerad växelbearbetning att minska utländska reduceringstillverkares tre stora dolda upphandlingsförluster?
Lämna ett meddelande till mig